
Fachwissen: September 2026
Qualität vorausgedacht
Wie erklärbare KI ausschussrisiken in galvanikanlagen sichtbar macht, bevor beschichtet wird
In galvanotechnischen Prozessen entsteht Qualität aus dem Zusammenspiel vieler kleiner Einflussgrößen. Wird eine Abweichung erst nach der Beschichtung erkannt, sind Material, Energie, Chemie und Anlagenzeit bereits verbraucht – die Prüfung kann den Schaden dann nur noch feststellen, nicht mehr verhindern. Datenbasierte Qualitätsprognosen setzen früher an: Sie bewerten das Risiko einer konkreten Beladung, bevor der wertschöpfende Prozess beginnt. Entscheidend für den praktischen Nutzen ist dabei weniger die Rechenleistung des Modells als seine Nachvollziehbarkeit.
Der Fehler wird am Ende sichtbar – entschieden wird er früher
Die klassische Endkontrolle erfüllt eine unverzichtbare Aufgabe. Sie trennt Gutteile von fehlerhaften Teilen und liefert den Nachweis, dass Spezifikationen eingehalten wurden. Ihr Zeitpunkt ist jedoch zwangsläufig spät. Ist eine Charge bereits durch Vorbehandlung, Aktivierung, Beschichtung und Nachbehandlung gelaufen, kann die Prüfung den entstandenen Aufwand nur noch bewerten.
Gerade in der Galvanotechnik ist dieser Unterschied wirtschaftlich relevant, denn die Bauteilqualität hängt nicht an einem einzelnen Sollwert, sondern an einer Prozesskette. Artikelgeometrie, Oberflächenzustand, Gestell- oder Trommelbeladung, Badzustand, Temperatur, Strom- und Zeitverläufe, Dosierung, Transport- und Wartezeiten sowie die Abfolge vorausgehender Aufträge beeinflussen sich gegenseitig. Eine Temperatur kann unkritisch bleiben, solange die Verweilzeit passt. Eine Badchemie kann stabil wirken, bis ein bestimmter Artikel, eine ungewöhnliche Beladung oder eine besondere Taktfolge hinzukommt. Kleine Abweichungen sind einzeln betrachtet häufig unauffällig und werden erst in Kombination qualitätswirksam.
Die zentrale Frage lautet deshalb nicht: Wie lässt sich Ausschuss schneller erkennen? Sondern: Wie lässt sich ein erhöhtes Ausschussrisiko erkennen, solange noch gehandelt werden kann?
Gut erforscht – nur nicht in der Oberflächentechnik
Für dieses Vorgehen hat sich der Begriff Predictive Quality etabliert: der Einsatz maschinellen Lernens in der Produktion, um produktbezogene Qualität aus Prozess- und Produktdaten zu schätzen und daraus qualitätsverbessernde Erkenntnisse abzuleiten. Wie weit das Feld ist, zeigt eine systematische Übersichtsarbeit, die 81 wissenschaftliche Veröffentlichungen aus den Jahren 2012 bis 2021 auswertet und nach den Fertigungsverfahren der DIN 8580 sortiert [1].
Das Ergebnis dieser Sortierung ist für unsere Branche bemerkenswert. Auf Trennverfahren entfallen 26 Arbeiten, auf Fügeverfahren 14, auf Ur- und Umformen jeweils 10. Auf die Hauptgruppe Beschichten entfallen 4 – und diese 4 behandeln Chemical Vapour Deposition, Lackieren, Farbauftrag und Klebstoffdosierung. Die galvanische Beschichtung kommt nicht vor. Auch mehrstufige Prozessketten, wozu praktisch jede Galvanik gehört, sind mit vier Arbeiten kaum vertreten.
Die Oberflächentechnik ist also weniger ein überforschtes als ein weitgehend unbearbeitetes Feld. Das liegt nicht an mangelnder Relevanz, sondern am Zuschnitt der bisherigen Forschung: Nur 11 der 81 Arbeiten nutzten überhaupt Daten aus laufender Produktion; die Mehrheit arbeitete mit experimentell erzeugten Datensätzen unter fixierten Bedingungen, deren Umfang bei einem Median von nur 144 Beobachtungen lag. Genau die Bedingungen einer realen Anlage, viele Einflussgrößen, wenige Fehlerfälle, wechselnde Artikel, sind damit unterrepräsentiert. Für galvanotechnische Betriebe folgt daraus zweierlei: Es gibt kein fertiges Rezept aus der Literatur, und wer die eigenen Daten systematisch nutzt, betritt kein ausgetretenes Feld.
Viele Daten, aber noch keine Entscheidung
Moderne Anlagen erzeugen längst eine breite Datenbasis. Steuerungen protokollieren Prozessschritte, Messwerte, Transportbewegungen und Meldungen. ERP- und MES-Systeme kennen Artikel, Auftrag, Menge und Route. Die Qualitätssicherung dokumentiert Prüfergebnisse und Fehlerbilder. Dennoch bleiben diese Quellen in vielen Betrieben getrennt. Datenspeicherung allein verbessert keine Qualität.
Für eine vorausschauende Bewertung müssen die Daten einer konkreten Beladung eindeutig zugeordnet, zeitlich sinnvoll verdichtet und mit einem verlässlichen Qualitätsergebnis verknüpft werden. Erst daraus entsteht ein lernfähiger Datensatz, der drei Fragen gleichzeitig beantwortet: Was wurde produziert, unter welchen Bedingungen geschah dies, und wie fiel das reale Ergebnis aus?
Die Schwierigkeit liegt weniger in einem spektakulären Einzelwert als in der Dimensionalität. Aus zahlreichen Sensoren entstehen Zeitreihen, aus diesen wiederum Kennwerte wie Mittelwerte, Streuungen, Minima, Maxima oder charakteristische Verläufe. Diese Verdichtung ist in der Fachliteratur der Regelfall und keine Notlösung. Schon eine überschaubare Anlage kommt so auf mehrere Tausend potenzielle Einflussgrößen. Hinzu kommt eine zweite, oft unterschätzte Hürde: Ausschuss ist selten. Das ist betriebswirtschaftlich erfreulich, für das Lernen aber unbequem, denn genau die aussagekräftigen Fehlerfälle sind deutlich unterrepräsentiert. KI-Modelle, die auf große und ausgewogene Datenmengen angewiesen sind, geraten unter diesen Bedingungen schnell an ihre Grenzen.
Erklärbarkeit ist keine Komfortfunktion
In der Produktion genügt eine bloße Warnung nicht. Ein System, das eine Beladung als kritisch einstuft, muss seine Einschätzung so darstellen, dass Fachleute sie prüfen können. Das ist nicht nur eine Frage der Akzeptanz, sondern der Betriebssicherheit: Prozessverantwortliche müssen erkennen, ob die genannten Einflussgrößen plausibel sind, ob ein Sonderfall vorliegt oder ob dem Modell Informationen fehlen, die im Betrieb bekannt sind.
Der Forschungsstand geht hier bislang in eine andere Richtung. In den Jahren 2020 und 2021 waren 38% der eingesetzten Hauptmodelle mehrschichtige neuronale Netze und 30% Convolutional Neural Networks. Zusammen mehr als zwei Drittel schwer interpretierbare Verfahren. KI-Modelle, deren Logik sich unmittelbar nachvollziehen lässt, spielten dagegen nur eine Randrolle. Für Anwendungen mit weitreichenden Konsequenzen wird diese Modellwahl zunehmend hinterfragt. Interpretierbare Modelle müssen keine Genauigkeit kosten und ihr Verzicht wird oft vorschnell in Kauf genommen.
Für diesen Anwendungsfall bieten sich daher KI-Modelle an, die ihre Bewertung auch in einer prüfbaren Logik ausdrücken. Sie erfassen Wechselwirkungen und nichtlineare Effekte, legen aber offen, welche Bedingungen zu einer erhöhten Risikoeinschätzung führen. Neu ist dabei nicht die Idee, sondern die Art des Trainings. Herkömmlich werden solche Modelle schrittweise nach lokalen Kriterien festgelegt. Neuere Verfahren trainieren sie so, dass innerhalb einer vorgegebenen Komplexitätsgrenze die insgesamt beste Lösung gefunden wird. Dass das erst heute praktikabel ist, hat einen Grund: Eine vollständige Optimierung ist rechnerisch hart, das ist seit den 1970er-Jahren bekannt und mathematisch belegt. Erst heutige Rechenleistung und neue Optimierungsverfahren machen sie beherrschbar. Die eigentliche Hürde ist damit nicht die Idee, sondern die Skalierbarkeit auf mehrere Tausend Einflussgrößen.
Wie viel Modell ein Mensch versteht
Dass ein Modell im Prinzip interpretierbar ist, heißt noch nicht, dass es im Betrieb auch verstanden wird. Empirische Untersuchungen mit Anwendern haben geprüft, welche Eigenschaften interpretierbarer KI-Modelle deren Verständlichkeit tatsächlich bestimmen und dabei zwei Befunde geliefert, die für den Anlagenbau unmittelbar verwertbar sind.
Es zählt weniger die Gesamtgröße eines Modells als der Aufwand, den man treiben muss, um eine konkrete Frage an ihm zu beantworten. Dieser Aspekt wird in der Fachliteratur meist übersehen. Die Gesamtzahl der enthaltenen Einzelbedingungen wird erst bei umfangreichen Modellen relevant. Ein sparsames Modell ist damit nicht nur rechnerisch handlich, sondern dessen Erklärung für den Bediener der Anlagensteuerung tatsächlich verständlich. Ein Modell ist nur so erklärbar wie seine Anzeige an der Anlage: Erklärbarkeit ist am Ende auch eine Aufgabe der Bedienoberfläche, nicht allein des Verfahrens.
Was eine begleitende Untersuchung gezeigt hat
Aucos hat diesen Ansatz gemeinsam mit der Universität Maastricht im Rahmen einer wissenschaftlichen Arbeit an realen Prozess- und Qualitätsdaten einer Galvanik untersucht. Der Datensatz war bewusst anspruchsvoll gewählt: mehrere Tausend kontinuierliche Merkmale aus mehr als 40 aufeinanderfolgenden Behandlungsschritten, dazu eine deutlich ungleiche Verteilung zwischen Gut- und Fehlerteilen.
Zwei Ergebnisse sind für die industrielle Praxis besonders aussagekräftig. Erstens erreichten kompakte, vollständig optimierte Modelle von sehr geringer Komplexität eine bessere Balance aus Treffsicherheit und Fehlalarmen als deutlich umfangreichere, herkömmlich trainierte Modelle. Ein Modell, dessen Erklärung ein Fachmann in einer Minute überblickt, war damit nicht der Kompromiss, sondern die bessere Lösung. Zweitens fiel der Vorsprung ausgerechnet dann am größten aus, wenn nur wenige Trainingsdaten zur Verfügung standen. Für neue Anlagen oder neue Artikelgruppen, deren Software sich nicht monatlich aktualisieren lässt, ist das eine praktisch entscheidende Eigenschaft.
Dieser Befund steht nicht allein: Unabhängige Vergleichsstudien über mehrere Hundert Datensätze stützen den Zusammenhang, dass vollständig optimierte Modelle ihren herkömmlich trainierten Gegenstücken überlegen sind, sobald eine Komplexitätsgrenze gesetzt ist. Der Abstand ist im Mittel moderat, in Einzelfällen jedoch deutlich.
Ebenso lehrreich war der Weg dorthin. Ein erheblicher Teil des Aufwands entfällt nicht auf das Modell, sondern auf die Frage, welche Signale überhaupt Information tragen. Konstante Messgrößen, technisch bedingte Werte und redundante Kanäle tragen nichts zur Prognose bei. Andere Merkmale wirken erst in Kombination. Die Untersuchung zeigte, dass sich der Merkmalsraum sehr deutlich reduzieren lässt, ohne die informativen Zusammenhänge zu verlieren und gleichzeitig, dass eine pauschale Reduktion nach dem Motto „weniger Messpunkte sind immer besser“ genau die Größen entfernen kann, auf die es ankommt. Beides spricht für ein mehrstufiges, fachlich geführtes Vorgehen. Erst Datenqualität und Zuordnung prüfen, dann Merkmale statistisch und im Anlagenkontext bewerten, anschließend untersuchen, welche Kombinationen tatsächlich zur Vorhersage beitragen. Dieser Schritt verhindert, dass zufällige Korrelationen als Prozesswissen missverstanden werden.
Qualitätsfeedback ist der Treibstoff des Modells
Jede Prognose braucht einen verlässlichen Referenzpunkt. Das Modell muss wissen, welche Beladungen die geforderte Qualität tatsächlich erreicht haben und bei welchen Fehler auftraten. Dafür sind strukturierte Rückmeldungen aus der Qualitätssicherung erforderlich. Freitexte und uneinheitliche Fehlerbezeichnungen sind für Menschen meist verständlich, für systematisches Lernen aber nur eingeschränkt nutzbar. Sinnvoll sind definierte Qualitätsklassen, nachvollziehbare Fehlerkategorien und eine eindeutige Zuordnung zur Charge oder Beladung.
Ebenso wichtig ist die Rückkopplung in die andere Richtung: Bediener und QS müssen Prognosen bestätigen, korrigieren und besondere Ursachen ergänzen können. So entsteht ein Kreislauf aus Vorhersage, fachlicher Entscheidung, Produktion, Prüfung und erneutem Lernen.
Vortrainiert durch Domänenwissen, geschärft an der Anlage
Ein KI-Modell für die Galvanotechnik sollte nicht bei null anfangen. Die Prozesse sind zu spezifisch, die Einflussgrößen zu fachlich, und die Datenmenge einer einzelnen Anlage ist am Anfang zu klein. Die Aucos AG verfolgt deshalb einen zweistufigen Weg. Modelle werden auf Basis langjähriger Erfahrung mit Anlagen der Oberflächentechnik vorstrukturiert und vortrainiert. Dieses Vortraining bringt eine Vorstellung davon mit, welche Größen in galvanotechnischen Prozessen überhaupt relevant sein können und wie sich industrielle Anlagen typischerweise verhalten.
Die folgende Abbildung 1 zeigt einen typischen Zink-Nickel Prozess und welcher Prozessschritt jeweils eine signifikante Auswirkung auf das endgültige Qualitätsergebnis haben kann. Durch die Expertise von Aucos im Bereich der Oberflächentechnik ergibt sich somit die Möglichkeit, die Ergebnisse der Modelle direkt prozessspezifisch einzuordnen und zu gewichten. Hierdurch entsteht ein realitätsnahes und prozessspezifisches Modell, was bereits vor dem Einsatz an der jeweiligen Anlage eine grundlegende Einsicht in die qualitätsbestimmenden Prozessschritte ermöglicht.
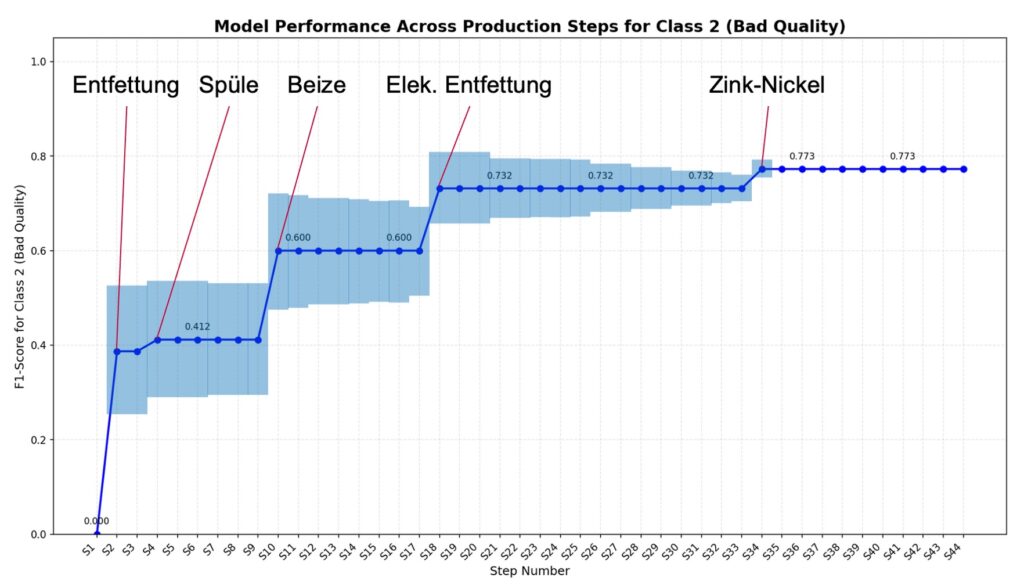
Abbildung 1
Die eigentliche Präzision entsteht anschließend vor Ort. Jede Anlage ist anders. Artikel, Prozessfolgen, Bäder, Gestelle und Trommeln, Automatikverhalten, Bedienabläufe und Qualitätskriterien unterscheiden sich. Erst das Nachtrainieren an der konkreten Anlage macht aus einer allgemeinen Grundlage ein belastbares Modell für den realen Einsatz. Damit wird auch eine bekannte Schwäche vieler Veröffentlichungen adressiert. Dort gelten die Modelle meist für einen einzigen Produkttyp, und die Frage der Übertragbarkeit bleibt offen. Das beste Modell entsteht dort, wo es arbeitet, weil nur dort die Daten anfallen, die wirklich zählen.
Der richtige Zeitpunkt: vor dem Ressourcenverbrauch
Den größten Nutzen entfaltet die Risikobewertung, wenn diese vor dem Einfahren oder mindestens vor dem kritischen Beschichtungsschritt vorliegt. Bewertet wird dann nicht der Artikelstamm im Allgemeinen, sondern die konkrete Situation. Diese Beladung, diese Route, dieser Anlagenzustand, diese Prozessvorgeschichte. Das Ergebnis ist keine Garantie und kein automatischer Sperrbefehl, sondern eine probabilistische Frühwarnung.
Bei erhöhtem Risiko kann der Verantwortliche gezielt nachsehen: Sind Bad- oder Anlagenzustände auffällig? Ist die Beladung ungewöhnlich? Sollte ein Prozessschritt angepasst, eine zusätzliche Messung durchgeführt oder der Auftrag in ein günstigeres Zeitfenster gelegt werden? Die KI liefert damit vor allem Zeit für eine fundierte Entscheidung. Sie ersetzt keine Prozessverantwortung, sondern verschiebt den Informationszeitpunkt nach vorne.
Genau an dieser Stelle zeigt sich die größte Lücke zwischen Forschung und Betrieb. Die meisten Verfahren werden offline trainiert, offline bewertet und offline genutzt. Für die Praxis ist aber gerade die Einbindung in das online System der eigentliche Wertbeitrag. Ein Modell, das ein Ergebnis nach der Schicht in einem Analysewerkzeug anzeigt, ändert an der Ausschussquote nichts.
Vom Einzelalarm zur integrierten Produktionsplanung
Als isolierte Ampel bleibt eine Qualitätsprognose unter ihren Möglichkeiten. Ihren vollen Wert entfaltet diese als Bestandteil der Produktionssteuerung. Erkennt das System für eine Beladung ein erhöhtes Risiko, kann diese Information in die Reihenfolgeplanung einfließen. Ein Auftrag lässt sich zurückstellen bis definierte Prozessbedingungen stabil sind, mit einer zusätzlichen Prüfung versehen oder bewusst in ein Zeitfenster mit passender Personal- und Anlagenverfügbarkeit legen.
Damit wird Qualität zu einem aktiven Planungsparameter. Neben Liefertermin, Materialverfügbarkeit, Anlagenkapazität, Personal und innerbetrieblicher Logistik. Genau hier liegt die stärke integrierter Planungssysteme, denn die Optimierung endet nicht an der Galvanik. Anlieferung, Lager, Bereitstellung der Rohware, Beladepersonal, Beschichtung, Qualitätssicherung, Verpackung und Auslieferung bilden eine gemeinsame Wertschöpfungskette. Ein Auftrag kann galvanotechnisch ideal erscheinen und in der Gesamtplanung dennoch unpassend sein, wenn Rohware fehlt oder Verpackungskapazität nicht verfügbar ist. Umgekehrt kann eine reine Terminplanung teuer werden, wenn sie Qualitätsrisiken ignoriert.
Technisch setzt das voraus, dass 3 Ebenen zusammenarbeiten. Aucos deckt diese Ebenen vollständig ab und entwickelt sie gemeinsam weiter.
Die Anlagensteuerung bildet die Grundlage. Sie führt die Prozesse, protokolliert Zeiten, Messwerte, Dosierungen, optimiert die Transportbewegungen und stellt die Bedienoberfläche an der Anlage bereit. Hier entstehen die Daten, auf denen jede Prognose beruht, und hier wird eine Warnung für den Bediener sichtbar. Ohne Zugriff auf diese Ebene bleibt jede Qualitätsbewertung eine nachträgliche Auswertung.
Die übergreifende Produktionsplanung verbindet die Anlage mit dem übrigen Betrieb. Auftragsreihenfolge, Materialbereitstellung, Lager, innerbetriebliche Logistik und Liefertermine werden gemeinsam betrachtet. Das ist die Ebene, auf der aus einer Erkenntnis eine Entscheidung wird, denn nur hier lässt sich eine Beladung tatsächlich umdisponieren.
Die vorausschauende Qualitätsbewertung schließt den Kreis. Sie bewertet das Risiko vor dem Einfahren, nimmt das Prüfergebnis als Rückmeldung wieder auf und liefert der Planung eine Größe, die ihr vorher nicht zur Verfügung stand.
Der eigentliche Gewinn liegt im Zusammenspiel dieser 3 Ebenen. Ein Prognosemodul, das von außen auf eine fremde Steuerung aufgesetzt wird, kämpft an jeder Schnittstelle mit fehlenden Bezügen, Signalen ohne eindeutige Zuordnung zur Beladung, Prüfergebnissen ohne Rückweg in das Modell sowie Empfehlungen ohne Ort, an dem sie wirksam werden können. Kommen Steuerung, Planung und Qualitätsbewertung aus einer Hand, entfallen diese Übergänge. Die Bewertung nutzt dieselben Daten, mit denen die Anlage arbeitet, und wirkt dort, wo disponiert wird.
Für den Anwender entsteht damit kein zusätzliches Analysewerkzeug neben der Produktion, sondern eine Entscheidungshilfe innerhalb des bestehenden Arbeitsablaufs. Der Weg dorthin muss auch kein Großprojekt sein. Wer seine Anlagen bereits digital führt, kann mit der Planung oder mit der Qualitätsbewertung beginnen und die 3. Ebene später ergänzen. Besonders interessant ist das für Betriebe, die ihre vorhandenen Anlagen- und Auftragsdaten schrittweise zu einer vorausschauenden Prozessführung weiterentwickeln möchten.
Der Mensch bleibt die entscheidende Instanz
Galvanotechnisches Erfahrungswissen lässt sich nicht durch ein Modell ersetzen. Dieses Wissen ist die Voraussetzung dafür, die richtigen Daten auszuwählen, Ergebnisse einzuordnen und sinnvolle Maßnahmen abzuleiten. Erklärbare KI verstärkt dieses Wissen. Sie beobachtet mehr Einflussgrößen gleichzeitig, erkennt wiederkehrende Muster konsistent und macht Zusammenhänge sichtbar, die im Tagesgeschäft leicht übersehen werden.
Die Verantwortung bleibt dabei eindeutig verteilt. Ein guter Einsatz zeichnet sich nicht durch maximale Automatisierung aus, sondern durch eine saubere Rollenteilung: Das System bewertet und begründet, der Fachverantwortliche prüft und entscheidet. Seine Rückmeldung verbessert wiederum das Modell. Aus dieser Arbeitsteilung entsteht der eigentliche Gewinn. Verborgenes Prozesswissen wird sichtbar und systematisch nutzbar.
Fazit: Qualität nicht nur prüfen, sondern vorausdenken
Die Galvanotechnik verfügt über eine hervorragende Ausgangsbasis für vorausschauende Qualitätsüberwachung. Digital geführte Anlagen, zahlreiche Prozesssignale und etabliertes Fachwissen. Dass die Forschung diese Prozessgruppe bisher kaum betrachtet hat, ist dabei weniger ein Mangel als eine Gelegenheit. Der entscheidende Schritt besteht darin, die vorhandenen Informationen beladungsbezogen mit realen Qualitätsergebnissen zu verbinden und daraus rechtzeitig handlungsfähige Prognosen abzuleiten.
Erklärbare KI kann Ausschussrisiken sichtbar machen, bevor Material, Energie, Chemie und Anlagenzeit verbraucht sind. Ihre Stärke liegt nicht in einer vermeintlich unfehlbaren Vorhersage, sondern in der Verbindung aus Mustererkennung, Transparenz und fachlicher Rückkopplung und darin, dass ein kleines, verständliches Modell dem großen, undurchsichtigen Modell unter industriellen Bedingungen oft überlegen ist. Besonders wirkungsvoll wird der Ansatz, wenn die Qualitätsbewertung direkt in die Produktionsplanung eingebettet ist.
Damit verändert sich die Rolle der Anlagensoftware: Sie dokumentiert nicht mehr ausschließlich, was geschehen ist, sondern hilft, die nächste Beladung unter den gegebenen Bedingungen besser zu entscheiden. Aus reaktiver Qualitätskontrolle wird schrittweise vorausschauende Prozessführung – und aus vorhandenen Daten ein messbarer Beitrag zu stabilerer Qualität und effizienterer Produktion.
Autoren:
Florian Wimmenauer (CEO) und Andreas Scholz (Head of Sales) (v.l.n.r.)
Literatur:
[1] Tercan, H.; Meisen, T.: Machine learning and deep learning based predictive quality in manufacturing: a systematic review. Journal of Intelligent Manufacturing 33 (2022) 7, S. 1879–1905.
 powered by
